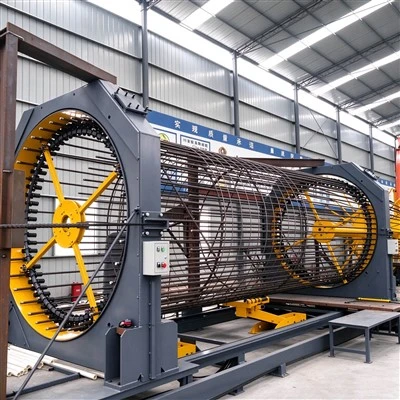
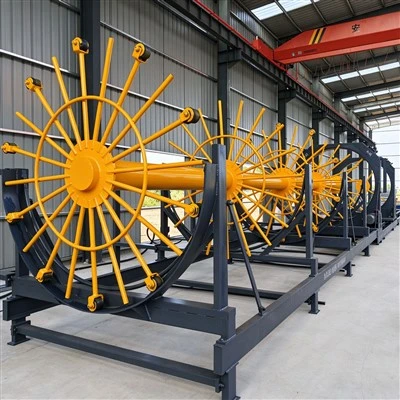
La máquina de soldadura rodante de jaula de acero.Adopta un proceso de conformado sincrónico de doble disco. Las barras principales se instalan en los orificios de posicionamiento del disco fijo y del disco móvil y se sujetan y fijan. Las barras en espiral son alimentadas continuamente por el marco de distribución. El extremo está presoldado a las barras principales. Durante la operación, el disco giratorio impulsa las barras en espiral para que formen espirales alrededor de las barras principales, y el disco móvil se mueve de manera sincrónica y uniforme a lo largo del riel guía. El mecanismo de soldadura por puntos de resistencia aplica presión y funde en la intersección de las barras principales y las barras en espiral en tiempo real, completando la formación de la jaula de acero en espiral de una sola vez.
Los principales métodos de soldadura incluyen la soldadura por puntos por resistencia y la soldadura con protección de gas. La soldadura por puntos por resistencia genera calor a través de la resistencia entre las superficies de la barra de acero bajo la presión de los electrodos, y se funde y suelda bajo presión. Los parámetros son estables y la velocidad de formación es rápida, lo que lo hace adecuado para la producción por lotes de bobinado de barra espiral de disco convencional. La soldadura con protección de gas utiliza soldadura de protección con gas de dióxido de carbono, con una penetración de soldadura más profunda y una mayor resistencia de la conexión. Es más adecuado para proyectos como pilotes de carreteras y vías fluviales y pilotes de puentes con requisitos estrictos de resistencia de la soldadura; sin embargo, su velocidad de soldadura es más lenta que la soldadura por puntos de resistencia y los consumibles y requisitos de operación son mayores.
En comparación con el proceso tradicional de encuadernación manual en banco, el método de formación mecánica endereza las barras principales, organiza las barras en espiral de manera uniforme y produce una mejor redondez del acabado, lo que hace que sea menos probable que pierda redondez y se deforme durante el transporte y el descenso. Además, se diferencia del equipo de bobinado simple: el modelo simple sólo completa el bobinado de las barras espirales y carece del proceso de soldadura sincrónico. La soldadura posterior debe complementarse manualmente y la calidad del formado y la continuidad de la producción no son tan buenas como las de la máquina integrada de soldadura por laminación. Este proceso es ampliamente aplicable a la producción de equipos de jaula de acero prefabricados para edificios, pilotes perforados moldeados in situ, presas, pilotes de soporte para pozos de cimentación profunda, pilotes prefabricados para puertos, alta mar y pilotes de gran diámetro, cumpliendo con los requisitos de producción estandarizados de la estructura de acero de ingeniería.